レーザーで小さな立体を描き、その後に熱を加えてガラスに変える。この作り方では、最初に描いた形が完成品になるまでに、大きく縮み、色も硬さも変わります。カールスルーエ工科大学(KIT)の研究チームは、POSSという分子を含む材料で印刷した微小構造について、熱、力学特性、赤外スペクトルを照合し、ガラスへ変わる途中の仕組みを調べました。成果は2026年10月30日にCommunications Materialsで公開されています。
簡単にまとめると?
- 二光子重合で描くのは、まず有機成分とケイ素・酸素のかご状構造を含む立体です。加熱により有機成分が分解され、シリカの連続した網目へ変わります。
- 440℃で処理した試料では、ゴムのような変形から、硬くてもろいガラス・セラミックス型の挙動へ移りました。形を支える部分が有機網目から無機網目へ交代すると解釈されています。
- 1000℃処理後の微小試験片で引張強さは約6 GPa。寸法効果を含む値であり、大きなガラス部品や量産品の強度を保証する数字ではありません。
印刷した形を、加熱で別の材料へ変える
二光子重合(2PP)は、集光したレーザーの位置で感光性材料を固め、細かな立体構造を作る手法です。今回の出発点は、ポリヘドラル・オリゴメリック・シルセスキオキサン、略してPOSSを主成分とする材料。ケイ素と酸素でできた小さなかごの外側に、光で反応してつながる有機基が付いています。
印刷直後は、その有機成分の網目が形を支え、無機のかご状部分が中に組み込まれています。空気中で加熱すると、有機成分が分解して抜け、残ったケイ素と酸素がつながり直して、二酸化ケイ素(シリカ)のガラスになります。大きなガラスを溶かして型へ流す方法とは、形を作る順番が違います。
この製法自体は今回初めて示されたものではありません。新しい研究の焦点は、印刷済みの形が崩れずにガラスへ変わる間、何が材料を支えているのかを、複数の測定で追ったことです。加熱条件を経験則だけで選ぶところから、材料内部の変化を踏まえて選ぶための手がかりを増やしています。
縮む、褐色になる、硬くなる――同時進行の変化を読む
研究では、直径100マイクロメートル、高さ25マイクロメートルとして印刷した円盤の加熱中の大きさと色を観察し、別の試料で質量変化や発熱、力学特性、化学構造を測りました。およそ300℃から大きな収縮が始まり、440℃付近で直径は元の約70%、さらに加熱すると約60%へ近づきました。これは長さの変化です。質量が40%減ったという意味ではなく、質量測定では最終的に元の約32%が残っています。
収縮とともに材料はいったん黄・赤系に着色して暗くなり、その後、透明さを取り戻します。有機成分が分解する際に光を吸収する炭素系の物質が残り、さらに加熱するとそれらが取り除かれる、という解釈が質量・熱の変化と対応しました。色は内部の変化を探る手がかりですが、透明に見えるだけで化学構造や強度まで確定するわけではありません。
力学試験は、印刷直後と、300、440、520、700、1000℃で処理した試料を比較しています。300℃処理後までは、最初のゴムのような変形挙動を保ちながら硬さと強さが増しました。440℃では、伸びながら変形する挙動が大きく減り、主に弾性的に変形して急にもろく壊れる挙動へ変わります。ヤング率は10 GPaを超え、引張強さもGPaの範囲に達しました。
形を支える網目が、有機から無機へ交代する
赤外光の吸収から化学結合を読む測定が、この変化を結び付けます。440℃処理後の試料では、有機物の骨格に関係するC–H結合の信号と、POSSのかごに特徴的な信号が消え、シリカガラスに特徴的なSi–O–Si結合の信号が現れました。一方、まだ完全につながり切っていない構造を示す信号も残っています。
つまり、有機物が抜けて空洞だけが残るのではなく、形を支える役割を新しい無機の網目が引き受けていく、と考えられます。熱分解の進行と無機網目の形成の順番が合わなければ、精密に印刷した形を保ちにくくなる。この「支えの交代」が、寸法と力学特性を一緒に調べる理由です。
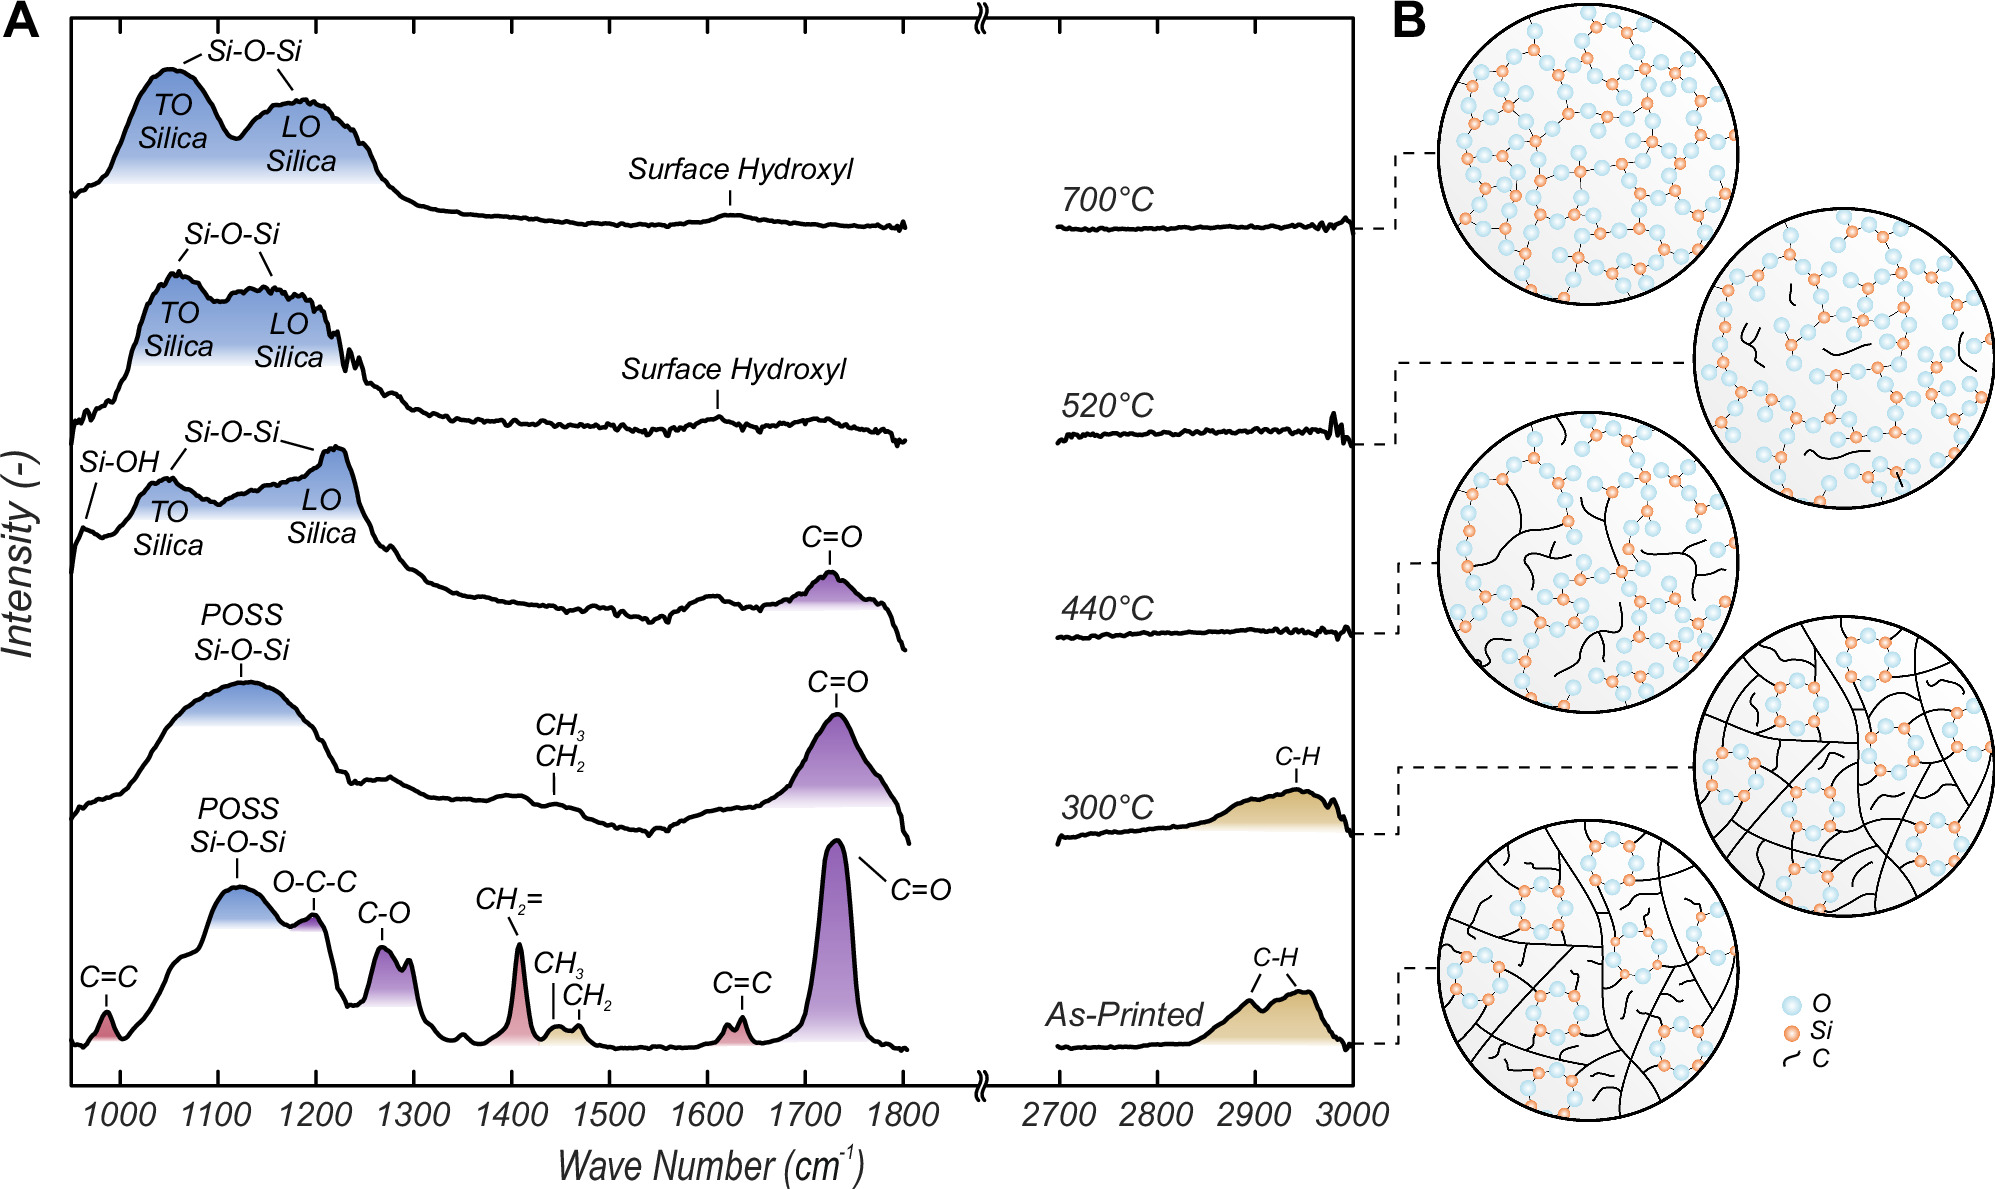
700℃処理後には、シリカに特徴的なスペクトルと、緻密なガラスに対応する弾性率が確認されています。より高い温度では強度がさらに増しました。ただし、曲線の当てはめから見積もった変化の温度範囲と、実際に選んで試験した処理温度は別です。すべての温度を同じ密度で測った結果ではありません。
約6 GPaを、どの条件の強さとして読むか
引張強さは、材料を引っ張って破断する前に支えられる最大の応力です。700℃処理後の平均値は4.17 GPa、1000℃処理後は5.94 GPaでした。一方、ヤング率は小さく変形させたときの変形しにくさを表し、同じ「硬さ」として引張強さに置き換えられる量ではありません。強くなっても、ゴムのように大きく伸びる材料になったわけではない点も大切です。
この高い強度は、微小な試験片で得られた値です。引張試験に使った部分の印刷時の断面は公称3 × 20マイクロメートルで、加熱後にはさらに縮みます。論文も小ささに伴う強度の上昇を指摘しています。窓ガラスのような大きな部品が同じ強度になる、あるいは微小構造なら形状によらず必ずこの値になる、と読み替えることはできません。
熱処理時間も省けません。今回の力学・分光用試料では、275℃までは毎分3℃、その後は毎分1℃で目標温度へ上げ、60分保持しています。「700℃になれば直ちに完成する」という結果ではありません。製造へ利用するなら、材料の配合、構造の寸法、空気中という雰囲気、昇温と保持の条件を合わせて比べる必要があります。
得られたのは、印刷後の構造がどう縮み、どう荷重を支え、どの段階で透明なガラスになるかを結び付けた知見です。微小な光学部品や機械部品を設計するとき、最終温度だけを選ぶのでなく、その途中を制御する重要性が見えてきます。
出典
- Liang, J., Hoffmann, L., Albrecht, P. & Bauer, J. “Uncovering the thermolysis conversion mechanisms of 3D nanoprinted silica glass”, Communications Materials 7, 288, 2026年10月30日。本文、図1〜3、Materials and methods、利用条件を参照。過去の製法の報告と今回の機構解析は同論文内で区別されています。